
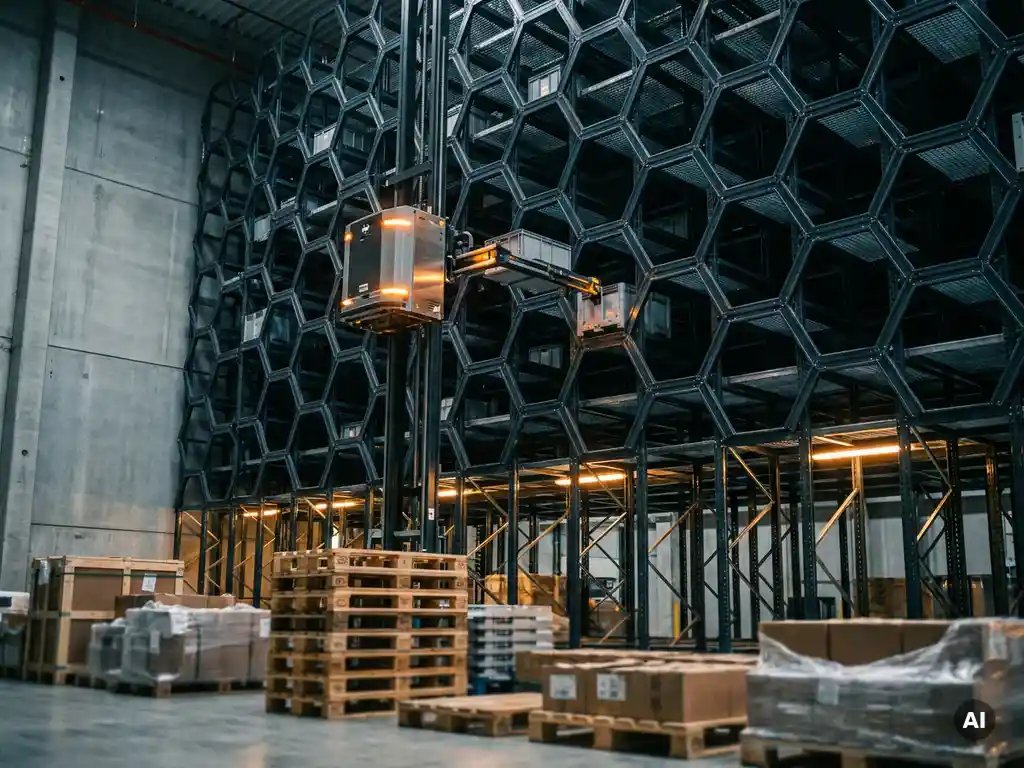
Om zowel bulk- als stuksgewijze pickoperaties effectief te beheren, ontwerp je het magazijn als twee afzonderlijke maar verbonden zones: een bulkopslagzone geoptimaliseerd voor dichtheid en aanvulefficiëntie, en een stuksgewijze pickzone geoptimaliseerd voor snelheid en ergonomie. De zones zijn fysiek gescheiden maar operationeel verbonden via een gedefinieerd aanvulproces dat voorraad van de bulk naar het pickfront verplaatst op basis van een schema of vraaggestuurde basis.
De juiste balans tussen deze zones hangt af van je SKU-aantal, orderprofielen, snelheidsverdeling en de mate van automatisering die je inzet. Dit artikel behandelt de belangrijkste ontwerpvragen, van zonescheiding en keuze van opslagsystemen tot automatiseringsstrategie en prestatiemeting.
Wat is het kernconflict tussen bulk- en stuksgewijze pickworkflows?
Het kernconflict is dat bulk- en stuksgewijze pickoperaties voor tegengestelde doelen optimaliseren. Bulkopslag geeft prioriteit aan dichtheid en aanvulefficiëntie: grote hoeveelheden product in en uit bewegen met minimale handelingsstappen. Stuksgewijze pickoperaties geven prioriteit aan snelheid, ergonomie en nauwkeurigheid: individuele eenheden snel ophalen uit een compact, goed georganiseerd pickfront. Ontwerpen voor het een gaat vaak ten koste van het ander.
In de praktijk manifesteert deze spanning zich op verschillende manieren. Bulkopslag vereist ruimte voor pallets, brede gangen voor heftrucks en verticale vrije ruimte voor stellingen. Stuksgewijze pickzones hebben korte reisafstanden, consistente productpresentatie en ergonomische toegang nodig. Wanneer beide operaties dezelfde fysieke ruimte delen zonder bewuste scheiding, ontstaan er congestie, inefficiënte reisroutes en doorvoerknelpunten.
Het onderliggende probleem is dat de meeste magazijnen een gemengd assortiment bevatten: sommige SKU’s bewegen in hoge volumes met voorspelbare vraag, terwijl andere langzaam bewegend, variabel of long-tail zijn. Deze SKU’s gedragen zich niet op dezelfde manier en mogen niet op dezelfde manier worden opgeslagen of gepickt. Een enkele ongedifferentieerde opslagaanpak dwingt tot compromissen op elk punt in de operatie.
Hoe scheid je bulk- en stuksgewijze pickzones fysiek in een magazijn?
Fysieke scheiding werkt het beste wanneer je bulk en stuksgewijs picken behandelt als afzonderlijke functionele zones met een gedefinieerd overdrachtsmoment ertussen. Bulkopslag bevindt zich doorgaans aan de achterkant of de rand van het gebouw, waar inkomende goederen aankomen en pallets kunnen worden gestald. De stuksgewijze pickzone bevindt zich dichter bij inpakken en verzending, waardoor de reisafstand voor uitgaande orders wordt verkort.
Het overdrachtsmoment tussen zones is waar aanvulling plaatsvindt. Voorraad verplaatst zich van de bulk naar het pickfront — of dat nu een doorrolstelling, een bakkenrek of een geautomatiseerde opslaglocatie is — en deze overgang moet worden beheerd als een apart proces van het orderpicken zelf. Het mengen van aanvulling en picken in dezelfde gang op hetzelfde moment is een van de meest voorkomende oorzaken van congestie en verslechtering van de picksnelheid.
Bij grotere operaties versterkt een fysieke barrière of gangscheiding het functionele onderscheid. In geautomatiseerde omgevingen kan de grens worden gedefinieerd door de technologie zelf: bijvoorbeeld een AS/RS die fungeert als buffer tussen bulkvoorraad en Goods-to-Person-werkstations, waardoor de noodzaak voor een traditioneel pickfront volledig vervalt.
Welke opslagsystemen werken het best voor elk operatietype?
Voor bulkopslag is de prioriteit het maximaliseren van dichtheid met behoud van toegankelijkheid voor aanvulling. Selectieve palletstellingen zijn de meest gebruikelijke oplossing omdat ze directe toegang bieden tot elke palletpositie zonder andere voorraad te verplaatsen. Inrijstellingen of push-backstellingen verhogen de dichtheid maar verminderen de selectiviteit, waardoor ze alleen geschikt zijn voor producten met een hoog volume en een laag SKU-aantal waarbij last-in-first-out-volgorde acceptabel is.
Voor stuksgewijze pickoperaties hangen de meest effectieve opslagsystemen af van de snelheid en fysieke kenmerken van de betrokken SKU’s:
- Doorrolstellingen voor dozen werken goed voor artikelen met een gemiddelde snelheid in gestandaardiseerde verpakking, waarbij zwaartekracht het product automatisch naar het pickfront brengt.
- Statische bakkenrekken zijn geschikt voor langzaam bewegende of onregelmatige artikelen waarbij het volume laag en de variëteit hoog is.
- Goods-to-Person-systemen, waaronder AS/RS met op bakken gebaseerde opslag, elimineren reizen volledig door voorraad naar de operator te brengen in plaats van de operator naar de voorraad te sturen.
- Geautomatiseerde dispensersystemen verwerken zeer frequente, gestandaardiseerde artikelen op snelheden die handmatig picken niet kan evenaren.
Het kernprincipe is dat geen enkel opslagsysteem het volledige assortiment optimaal verwerkt. De economisch verantwoorde aanpak wijst elke SKU toe aan het systeem dat het beste aansluit bij zijn snelheid, verpakking en verwerkingsvereisten — niet een systeem dat alles tegelijk probeert te accommoderen.
Hoe verandert automatisering het ontwerp van een gemengd-operatie magazijn?
Automatisering herformuleert de ontwerpvraag fundamenteel. In plaats van te vragen hoe gangen en pickfronten efficiënt in te richten, wordt de vraag hoe verschillende SKU-profielen door het meest geschikte geautomatiseerde proces te leiden. Dit verschuift de ontwerplogica van vloerruimteoptimalisatie naar workfloworchestratie.
In een goed ontworpen geautomatiseerd gemengd-operatie magazijn weerspiegelt de fysieke indeling de automatiseringsarchitectuur. Hoogfrequente, gestandaardiseerde producten kunnen door geautomatiseerde dispensers of hogesnelheids-picksystemen stromen. Voorraad met een gemiddelde en lagere snelheid, inclusief long-tail SKU’s, wordt opgeslagen in dichte geautomatiseerde opslag en op aanvraag opgehaald. Handmatige zones verwerken uitzonderingen, oversized artikelen of producten die ongeschikt zijn voor de belangrijkste automatiseringstechnologieën.
Een kritische enabler is de orchestratielaag: een Warehouse Management System (WMS), Warehouse Execution System (WES) of Warehouse Control System (WCS) dat bepaalt welke technologie elke orderregel verwerkt en de samenvoeging van regels uit verschillende zones tot één volledige order coördineert. Zonder deze coördinatielaag opereren automatiseringseilanden geïsoleerd en blijft de systeembrede doorvoer beperkt.
Automatisering verandert ook hoe capaciteit en doorvoer schalen. In een handmatig magazijn betekent meer doorvoer meer mensen en ruimte. In een geautomatiseerd magazijn ontworpen met onafhankelijke schaalbaarheid in gedachten, kunnen opslagcapaciteit en doorvoerprestaties afzonderlijk groeien: de structuur uitbreiden voegt locaties toe, terwijl het toevoegen van robotunits picks per uur toevoegt, zonder een structureel herontwerp van de hele operatie te vereisen.
Wanneer moet je stuksgewijze pickzones aanvullen vanuit bulkopslag?
Het aanvultijdstip moet worden bepaald door de voorraadniveaus van het pickfront, niet door een vaste klokplanning. De meest effectieve aanpak is het instellen van minimale voorraaddrempels op elke picklocatie en het activeren van aanvulling wanneer de voorraad tot dat niveau daalt, zodat het pickfront nooit leeg is tijdens een actieve dienst zonder locaties te overvullen en congestie te veroorzaken.
In de praktijk zijn er drie aanvulmodellen, en het juiste hangt af van het volume en het automatiseringsniveau van je operatie:
- Reactieve aanvulling activeert een aanvultaak wanneer een picklocatie zijn minimumdrempel bereikt. Eenvoudig te beheren, maar kan knelpunten veroorzaken als veel locaties tegelijkertijd hun minimum bereiken tijdens piekperioden.
- Proactieve of golfgebaseerde aanvulling positioneert voorraad vooraf vóór een pickgolf begint, waarbij verwachte vraag wordt gebruikt om locaties op tijd te vullen. Vermindert congestie tijdens het picken, maar vereist nauwkeurige vraaggegevens.
- Geautomatiseerde continue aanvulling gebruikt systeemlogica om voorraad in realtime te bewaken en aanvultaken dynamisch te activeren, waardoor het onderscheid tussen reactieve en proactieve benaderingen vervalt.
Een vaak over het hoofd geziene factor is dat aanvulling moet worden behandeld als een aparte arbeids- of robotresource van het picken. Wanneer aanvulling en picken concurreren om dezelfde gangruimte en hetzelfde personeel, lijden beide eronder. Het plannen van aanvulling tijdens perioden met weinig pickactiviteit (dienswisselingen, pauzes of daluren) is de eenvoudigste manier om dit conflict in handmatige operaties te verminderen.
Welke meetwaarden geven aan dat een gemengd-operatie magazijnontwerp onderpresteert?
Een gemengd-operatie magazijnontwerp presteert ondermaats wanneer doorvoerplafonds, congestiepatronen of nauwkeurigheidsproblemen consequent terug te voeren zijn op de interactie tussen bulk- en stuksgewijze pickzones in plaats van op geïsoleerde procesfouten. Het ontwerp zelf, niet alleen de uitvoering, is de beperkende factor.
De meest veelzeggende prestatiesignalen zijn:
- Hoge reistijd als percentage van de picktijd, wat aangeeft dat het pickfront te verspreid of slecht gepositioneerd is ten opzichte van het inpakken.
- Frequente stockouts van het pickfront tijdens piekperioden, wat suggereert dat aanvulprocessen de pickdraag niet kunnen bijhouden.
- Congestie tussen heftruck-aanvulling en pickersverkeer, een teken dat bulk- en stuksgewijze pickzones onvoldoende zijn gescheiden of dat aanvulling niet is gepland buiten actief picken.
- Doorvoer die niet evenredig schaalt met toegevoegde arbeid, wat vaak aangeeft dat de fysieke indeling of zoneontwerp de knelpunt is, niet het personeelsbestand.
- Nauwkeurigheidsproblemen geconcentreerd in specifieke zones, wat kan wijzen op slecht georganiseerde pickfronten, inconsistente productpresentatie of een mismatch tussen SKU-volume en opslagformaat.
Een subtielere indicator is wanneer de operatie moeite heeft om SKU-groei te verwerken zonder een evenredige uitbreiding van het pickfront. Als elk nieuw product dat aan het assortiment wordt toegevoegd meer vloerruimte vereist in plaats van te worden opgenomen in de bestaande capaciteit, schaalt de opslagarchitectuur niet efficiënt. Dit is vaak het punt waarop magazijnautomatisering serieuze overweging waard wordt — niet als een oefening in arbeidsvervanging, maar als een manier om assortimentsgroei los te koppelen van vloerruimtegroei.
Hoe Hexxabotics helpt bij bulk- en stuksgewijs pick-magazijnontwerp
Hexxabotics pakt de structurele uitdaging van gemengd-operatie magazijnen aan door een dicht, direct toegankelijk AS/RS te bieden dat het variabele en langzamer bewegende deel van het assortiment verwerkt — de voorraad die moeilijk te plaatsen is in zowel een hogesnelheidsdispenser als een traditioneel pickfront zonder dichtheid of toegankelijkheid te compromitteren.
- Autonome Hexxabots navigeren horizontaal onder het hexagonale raster en klimmen verticaal in torens om bakken op te halen in één continue beweging, met 100% directe toegang tot elke opslaglocatie en zonder herrangschikking.
- Het systeem schaalt tot 16 meter hoogte, waarbij onderbenut verticale ruimte wordt omgezet in productieve opslag zonder de gebouwvoetafdruk uit te breiden.
- Opslagcapaciteit en doorvoer schalen onafhankelijk: de structuur uitbreiden voegt locaties toe; robots toevoegen voegt picks per uur toe, zodat de operatie kan reageren op assortimentsgroei en ordervolume-groei als afzonderlijke uitdagingen.
- Integratie met WMS-, WES- of WCS-systemen via standaard API’s verbindt het AS/RS met de bredere fulfilmentarchitectuur, waarbij het ophalen van bakken wordt gecoördineerd met Goods-to-Person-werkstations en downstream inpakprocessen.
- Geen elektriciteit in het rek vereenvoudigt de installatie, vermindert de energiebehoefte en maakt het systeem eenvoudiger te verplaatsen of te herconfigureren naarmate de operationele vereisten veranderen.
Als je magazijn capaciteitsgebrek heeft, moeite heeft met het beheren van een groeiend SKU-aantal of doorvoerplafonds bereikt die meer personeel alleen niet kan oplossen, is de Hexxabotics-aanpak het verkennen waard. Neem contact op met het team om te bespreken hoe het systeem past bij jouw specifieke operatie.
Gerelateerde artikelen
- Wat is het verschil tussen voorraadpicklocaties en reserveopslag in een magazijn?
- Hoe integreer je autonome mobiele robots in een bestaand magazijn?
- Wat zijn de milieuvoor delen van magazijnautomatisering?
- Wanneer is magazijnautomatisering niet meer kosteneffectief?
- Waarvoor wordt een autonome mobiele robot gebruikt in de logistiek?